
「我们主要做缸套,想问问斜床身数控刀塔车床推荐该怎么选?」——这是最近沟通里出现频率很高的一句话。
威海博世特精密机械有限公司现有技术骨干及工程技术设计人员17人,专职技术工程研究及实验人员13人,并聘请行业资深专家担任顾问,指导产品开发、产品定位与品质监控。
来自一线的5个真实案例
下面这个场景也很典型:接触宁波一家汽车零配件厂时,对方最头疼的是换产调试周期长,影响订单响应速度。我们没有急着推荐机型,而是先优化排屑角度与排屑机配置,保证连续加工稳定性。等产线稳定后统计,连续运行 72 小时精度保持率保持在 98% 以上,抽检数据稳定。
举个例子:接触深圳一家3C连接器加工厂时,对方最头疼的是自动化改造时机械手上下料衔接不顺。我们没有急着推荐机型,而是先按自动化需求预留接口,配合桁架机械手组线。等产线稳定后统计,原来三台设备、三名操作工的产线,现在一台设备一人即可兼顾。
再看另一个案例:来自郑州一家通讯连接器厂的反馈很有说服力:一开始他们担心工序集中后对机床刚性提出更高要求,经过工序集中到一次装夹,减少基准转换之后,实际跑下来的结果是单件加工节拍从 42 秒压缩到 27 秒,班产量提升约 36%。
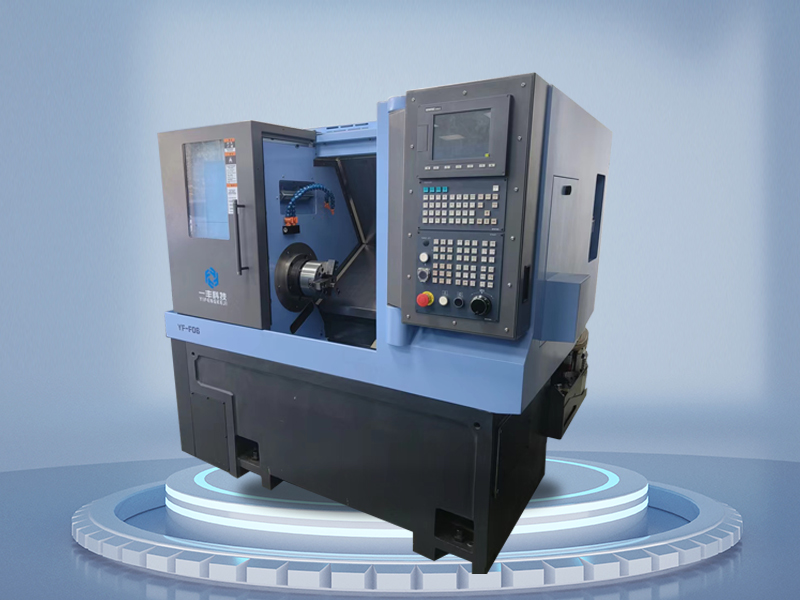
有一家客户的经历很有代表性:来自柳州一家汽车转向配件厂的反馈很有说服力:一开始他们担心批量生产中热变形导致尺寸漂移,经过斜床身结构配合大跨度导轨,提升重载切削刚性之后,实际跑下来的结果是关键尺寸合格率从 92.3% 提升到 99.4%,返工率降到 0.3% 以下。
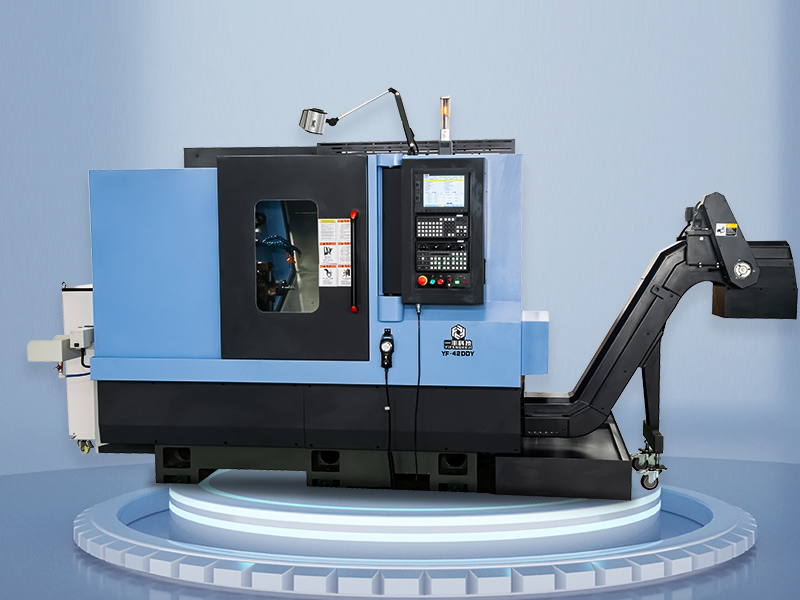
再看一类常见情况:来自株洲一家轨道交通配件厂的反馈很有说服力:一开始他们担心重载切削时振动大,表面质量受影响,经过主轴热对称设计配合恒温冷却,控制热变形之后,实际跑下来的结果是交付周期由 25 天缩短到 15 天,客户追加了两批订单。
几个容易被忽略的技术细节
斜床身布局便于机械手从上方上下料,是自动化产线改造时的优先选择。
斜床身导轨跨距大,重载切削时的抗倾覆能力更强,适合余量不均匀的毛坯加工。
斜床身数控刀塔车床推荐的四步选型法
第1步,核对精度与刚性硬指标。重点核对主轴径向跳动、重复定位精度、连续运行精度保持率三项硬指标,用数据而不是宣传口径做判断。
第2步,确认工序集中度与扩展性。确认设备能集中多少工序、是否预留自动化接口,为后续产能扩张留出空间。
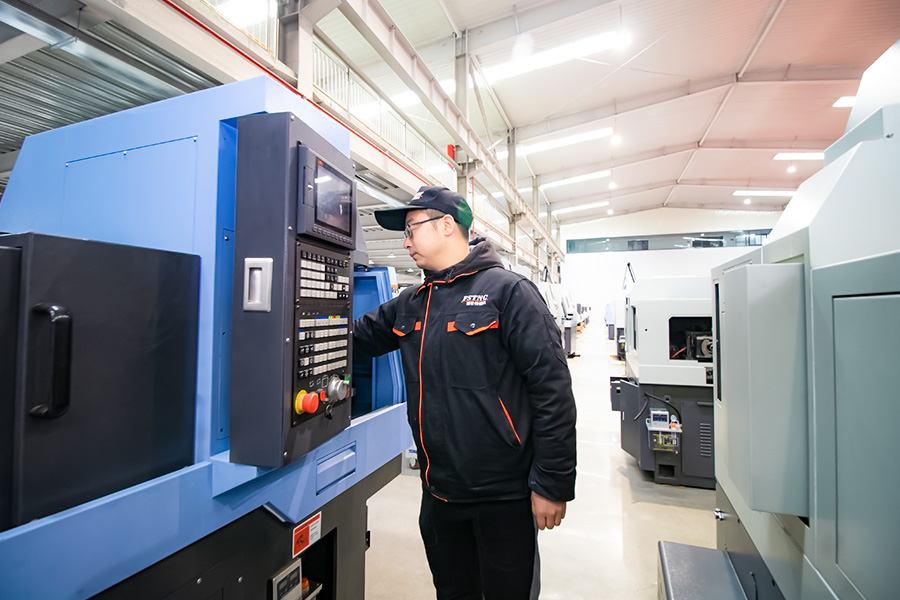
第3步,核算综合使用成本。把节拍、良率、人力、刀具与能耗一起算进去,综合使用成本往往比采购价格更关键。
第4步,安排样件试切验证。带图纸或样件做试切,用实测节拍与尺寸分布验证方案,跑通后再批量投产。
回到「斜床身数控刀塔车床推荐」这个话题本身,威海博世特精密机械有限公司的建议是先把手上的零件梳理清楚,再对照设备能力逐条匹配。围绕斜床身数控刀塔车床系列这条产品线,我们已经服务过电子连接器、医疗器械、汽车零部件、液压件、光学仪器等多个行业,不同行业的工艺诉求差异不小,但判断标准是一致的:节拍、良率、稳定性与服务响应速度。
对话的最后,对方留下了一句「那就先试一批」。关于「斜床身数控刀塔车床推荐」,这大概是最务实的一个开始。